
Ordonnancement de la production : définition, méthodes et logiciels pour maîtriser vos délais atelier
L’ordonnancement de la production organise les ordres de fabrication en atelier pour garantir les délais clients.
- S’adapte en temps réel aux pannes, absences et cadences.
- Né du concept MRP apparu dans les années 1960.
- Priorise les tâches selon machine, opérateur et séquence.
- Corrige les capacités théoriques via les contraintes d’atelier.
- Agit sur l’horizon court terme (journée, heure).
Ordonnancement de la production : définition simple et concrète
L’ordonnancement de la production consiste à organiser, prioriser et séquencer dans le temps les ordres de fabrication (OF) au sein de l’atelier. Cette discipline opérationnelle prend en compte les contraintes réelles de production pour corriger les hypothèses théoriques face aux aléas du quotidien. Né du concept MRP apparu dans les années 1960, il constitue le pont indispensable entre la planification stratégique et l’exécution terrain.
Concrètement, l’ordonnancement répond à une question : quelle tâche, sur quelle machine, par quel opérateur, et dans quel ordre ? Contrairement à un planning figé, il s’adapte en temps réel aux pannes, aux écarts de cadence ou aux absences. Cette réactivité garantit le respect des délais clients tout en optimisant l’utilisation des ressources disponibles. C’est un processus vivant, mis à jour en continu pour refléter la réalité du jour.
Différence entre planification et ordonnancement : deux temporalités complémentaires
Pour bien saisir l’ordonnancement, il faut d’abord clarifier son positionnement face à la planification. Si ces deux notions sont souvent confondues, elles répondent pourtant à des logiques profondément différentes. La première est une affaire de théorie et de moyen terme ; la seconde, une affaire de réalité et de quotidien. Leur complémentarité est la clé d’un atelier performant, mais il est essentiel de savoir les distinguer pour les utiliser à bon escient.
| Critère de comparaison | Planification de production | Ordonnancement de production |
|---|---|---|
| Horizon temporel | Moyen terme (semaines à mois) | Court terme (journée, heure) |
| Base de calcul | Capacités théoriques des ressources | Contraintes réelles de l’atelier |
| Gestion des aléas | Aucune, hypothèses figées | Intègre pannes, absences, écarts de cadence |
| Objectif opérationnel | Valider la faisabilité globale | Prioriser et lancer les ordres de fabrication (OF) |
| Niveau de détail | Lots de produits et familles | Opérations élémentaires et postes de charge |
Plus concrètement, la planification visionne un flux idéal : elle dimensionne les ressources pour absorber une charge prévisionnelle sur plusieurs semaines. Elle s’appuie sur des standards et des données historiques, sans intégrer les imprévus du terrain. C’est une projection stratégique qui fixe un cadre général.
À l’inverse, l’ordonnancement se déroule au plus près du terrain, souvent à J-1 ou le jour même. Il corrige les hypothèses de la planification face à la réalité du jour : une machine tombée en panne, une urgence client ou un opérateur absent. C’est lui qui définit, dans le détail, quel poste exécute quelle opération, dans quel ordre et à quel moment précis.
Cette distinction remonte aux systèmes MRP apparus dans les années 1960. À l’époque, la planification des besoins en matières premières a constitué un progrès majeur. Mais ses calculs, basés sur des délais théoriques, ont rapidement montré leurs limites face à la complexité des ateliers. L’ordonnancement est précisément né pour combler cet écart entre un calcul savant et une réalité de terrain capricieuse.
Objectifs, enjeux et bénéfices d’un ordonnancement efficace
Un ordonnancement performant ne se limite pas à organiser des ordres de fabrication (OF) : il agit directement sur la compétitivité de l’atelier. Concrètement, il transforme la planification théorique en un plan d’action réaliste qui absorbe les aléas du terrain. Les gains se mesurent à la fois sur le plan financier, commercial et opérationnel.
- Réduire les coûts : en limitant les temps d’attente, les changements de série inutiles et les stocks de produits semi-finis.
- Tenir les délais de livraison : en affectant les bonnes ressources au bon moment, on évite les retards cascades qui désorganisent tout l’atelier.
- Fiabiliser les promesses commerciales : avec une vision claire des charges réelles, le service commercial peut confirmer une date avec un taux de confiance élevé.
- Améliorer la réactivité aux aléas : pannes machines, absence d’un opérateur ou commande urgente, l’ordonnancement permet de re-calculer une nouvelle séquence optimale en quelques minutes.
- Maximiser le taux de service : indicateur clé de la performance industrielle, il mesure la capacité à livrer en quantité et en date, un levier direct de la satisfaction client.
Cette approche est d’autant plus critique dans le contexte de l’industrie 4.0, où les clients exigent des cycles de vie de plus en plus courts. Sans un outil capable de rebattre les cartes en temps réel, la planification seule ne suffit pas à garantir la rentabilité des ateliers. L’ordonnancement devient alors le lien indispensable entre la stratégie de l’entreprise et la réalité du terrain. L’objectif final reste simple : produire plus efficacement pour dégager de la marge et sécuriser la croissance. Il permet également de visualiser immédiatement l’impact d’une nouvelle commande sur le planning, ce qui fluidifie les échanges entre les services. Enfin, un atelier bien ordonnancé réduit le stress des équipes et améliore la qualité de vie au travail, un facteur souvent sous-estimé mais essentiel à la performance globale. En cas de pic d’activité, cette agilité opérationnelle fait toute la différence pour maintenir un niveau de production élevé sans engorger les postes de charge. C’est un investissement qui se rentabilise rapidement par la baisse des heures supplémentaires et des expéditions en urgence.
Le lien entre planification de production (PIC, PDP, CBN) et ordonnancement
La planification industrielle repose sur une cascade hiérarchique : le PIC (Plan Industriel et Commercial) équilibre la demande commerciale avec la capacité globale, tandis que le PDP (Programme Directeur de Production) le décline par produit fini. Enfin, le CBN (Calcul des Besoins Nets) détaille les composants nécessaires, en s’appuyant sur les principes du MRP apparu dans les années 1960.
C’est le PDP qui fournit les ordres de fabrication (OF) à l’ordonnancement. Cette transmission constitue le cadre d’exécution : l’ordonnancement reçoit des ordres théoriques, issus de capacités calculées, et doit les transformer en un plan d’atelier réaliste face aux aléas du terrain.
Le lien est donc direct : sans un PDP fiable, l’ordonnancement ne peut que constater les écarts. La planification définit le quoi et le quand théorique, tandis que l’ordonnancement détermine le comment et le quand réel, en tenant compte des pannes, des absences et des cadences machine pour garantir les délais clients.
Bien choisir votre logiciel d’ordonnancement de la production
Face à la diversité des offres logicielles (ERP, MES, APS), le choix d’un outil d’ordonnancement ne s’improvise pas. Chaque technologie répond à des besoins distincts, et votre décision doit reposer sur la taille de votre structure, la complexité de vos flux et votre besoin de réactivité en temps réel.
ERP vs logiciel dédié vs MES : que choisir selon votre besoin ?
Le juste arbitrage entre ces trois familles d’outils dépend de votre capacité à absorber les aléas et de la granularité de pilotage attendue sur votre atelier. Voici comment trancher :
- ERP (PGI) : idéal pour une petite structure cherchant à fiabiliser sa planification théorique sans investissement majeur.
- MES (pilote d’atelier) : indispensable pour un ordonnancement en temps réel qui remonte les aléas et s’interface directement avec l’ERP.
- APS (Advanced Planning System) : pertinent pour les environnements multi-contraintes (gammes complexes, goulots) où l’optimisation algorithmique est cruciale.
Critères de sélection d’un logiciel d’ordonnancement
Dans la pratique, la qualité de votre ordonnancement dépend moins de la puissance théorique de l’outil que de sa capacité à épouser votre réalité terrain. Avant de valider une solution, évaluez précisément ces cinq critères.
- Connectivité aux équipements atelier : la remontée automatique des compteurs machine est un prérequis pour un ordonnancement dynamique et non plus subi.
- Simulation et scénarios : la possibilité de tester des hypothèses d’ordonnancement sans impacter le plan réel est un gain de temps précieux.
- Historique et traçabilité : l’outil doit consigner chaque modification pour analyser la performance et justifier vos choix.
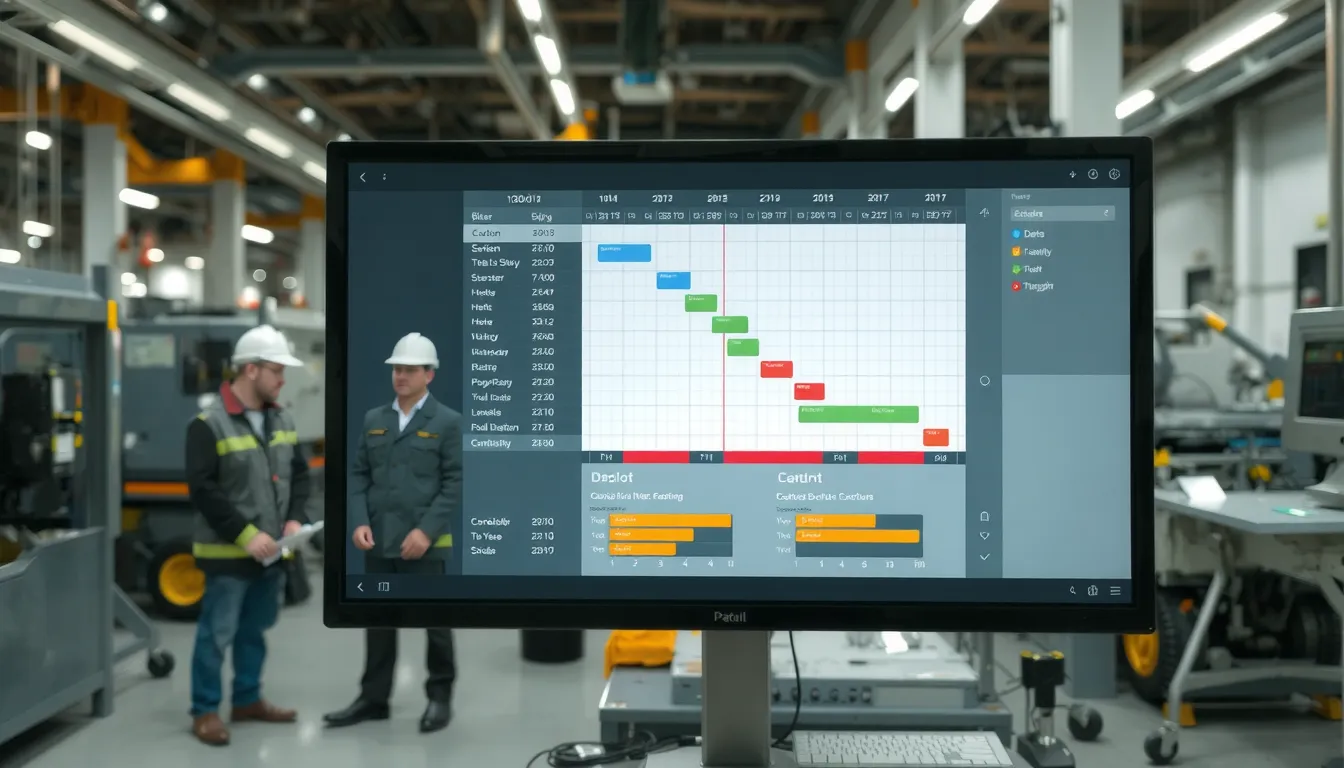
- Interface opérateur simple : un affichage clair au poste de travail (souvent sous forme de diagramme de GANTT) évite les erreurs d’exécution.
- Support et formation : vérifiez la qualité de l’accompagnement et la réactivité de l’éditeur pour garantir l’adoption par vos équipes.
Méthodes et processus pour ordonnancer la production en atelier
Les étapes clés du processus d’ordonnancement
L’ordonnancement ne s’improvise pas. Il repose sur un processus structuré qui transforme un programme théorique en un plan d’action concret pour l’atelier. La première étape consiste à lancer les ordres de fabrication (OF) de manière séquencée, en respectant les priorités définies par le PDP et les contraintes de capacité des postes de charge.
Ensuite, l’ordonnanceur doit affecter chaque opération à une ressource précise (machine, ligne, îlot) et fixer des heures de début et de fin réalistes. C’est à ce moment que l’on intègre les aléas du terrain : une panne signalée, un retard de matière ou une absence. L’objectif est de corriger les hypothèses théoriques face à la réalité du jour.
Le processus ne s’arrête pas au lancement. Il implique un suivi permanent de l’avancement grâce aux remontées d’informations depuis les postes de travail (quantités produites, temps passés, rebuts). Ces données en temps réel permettent de réordonnancer à chaud et de garantir les délais de livraison clients.
Les outils d’aide à l’ordonnancement : logiciel dédié, ERP, MES et GANTT
Pour structurer ces étapes, les entreprises disposent de plusieurs familles d’outils. Le choix dépend de la maturité numérique et de la complexité de l’atelier.
À découvrir aussi
Pour aller plus loin dans la maîtrise de vos outils industriels, la conception assistée par ordinateur crée numériquement des dessins 2D et des modèles 3D, avec des gains de productivité et de précision notables. Côté pilotage commercial, un challenge commercial repose sur des objectifs clairs, mesurables et atteignables, ainsi que sur des indicateurs simples à suivre.
L’outil le plus répandu pour visualiser un ordonnancement est le diagramme de GANTT. Cet affichage calendaire présente les opérations sur une frise temporelle, avec une unité de temps claire (heure, jour, semaine). Il permet de visualiser les chevauchements, les goulots d’étranglement et les marges disponibles.
| Type d’outil | Vision principale | Apport pour l’atelier |
| :— | :— | :— |
| ERP/GPAO | Planification à moyen terme | Lancement des OF et calcul des besoins |
| Logiciel dédié (APS) | Optimisation des flux | Ordonnancement fin et simulation de scénarios |
| MES | Suivi temps réel de la production | Remontée des aléas et affichage au poste opérateur |
Un logiciel MES se distingue par sa capacité à échanger des données directement avec l’ERP et à ordonnancer en temps réel. Il affiche l’ordre de travail directement sur l’écran du poste opérateur, supprimant les fichers papier et les saisies différées. En connectant l’ordonnancement au terrain, ces outils maintiennent un niveau de production élevé et améliorent durablement votre performance industrielle.